Artykuł sponsorowany
Dlaczego barwnik inaczej działa w tworzywie pierwotnym i z recyklatu
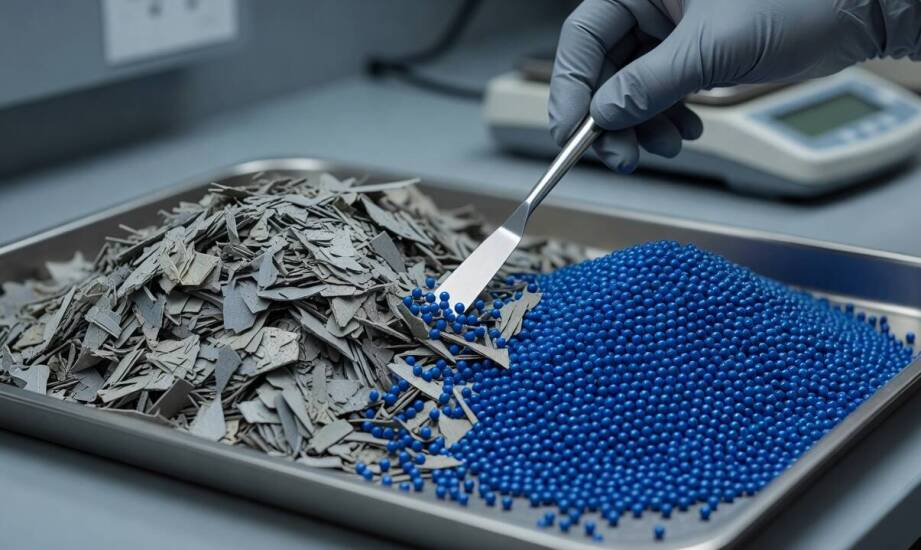
Wprowadzenie barwy do polimeru rzadko pozostaje obojętne dla parametrów wytrzymałościowych gotowego detalu. Ten sam pigment dodany do identycznej receptury bazowej może w serii z recyklatem spowodować zauważalny spadek udarności lub wydłużenia przy zerwaniu. W przypadku tworzywa pierwotnego parametry zazwyczaj stabilnie utrzymują się w zakładanej normie. Rozbieżność ta wynika bezpośrednio ze skomplikowanych interakcji fizycznych między stałymi cząstkami substancji barwiącej a niejednorodną matrycą polimerową pochodzącą z odzysku. Zrozumienie tego zjawiska pozwala uniknąć kosztownych braków na etapie wtrysku lub wytłaczania.
Przeczytaj również: Plastikowe drogi
Wpływ cząstek pigmentu i nośnika na właściwości mechaniczne
Cząstki pigmentu oraz nośnik koncentratu barwiącego modyfikują wewnętrzną strukturę stopu. Odbija się to na kruchości, udarności oraz ostatecznym wydłużeniu materiału poddawanego naprężeniom. Pigmenty zazwyczaj nie wchodzą w reakcje chemiczne z otaczającym je polimerem. Tworzą w nim jedynie fizyczną zawiesinę, a jej równomierna dyspersja decyduje o zachowaniu wyrobu pod obciążeniem mechanicznym.
Przeczytaj również: Popularne materiały ekologiczne
Nadmierna dawka środka koloryzującego obniża wytrzymałość mechaniczną detalu, zwłaszcza gdy główny składnik wykazuje słabą kompatybilność z polimerową matrycą bazową. Nadmiar substancji barwiącej pogarsza właściwości mechaniczne tworzywa poprzez tworzenie w jego strukturze licznych punktów koncentracji naprężeń. Zbyt duży udział dodatku w recepturze zachowuje się w gotowym wyrobie jak ciało obce. Przerwanie ciągłości matrycy osłabia wiązania międzycząsteczkowe. Polimer, zamiast pochłaniać energię uderzenia poprzez sprężyste odkształcenie, pęka w miejscach nagromadzenia fazy stałej.
Przeczytaj również: Tańsze i gorsze materiały, czyli jak w praktyce wyglądają budowlane machlojki.
Podobny mechanizm destrukcji wywołują zbrylone cząstki zwane aglomeratami. Twarde skupiska pigmentu nie rozbijają się prawidłowo podczas procesu plastyfikacji i pozostają w strukturze jako sztywne inkluzje. W momencie uderzenia lub silnego rozciągania to właśnie na ich krawędziach inicjują się mikropęknięcia. Przetwórcy wielokrotnie obserwują wyraźny spadek udarności przy niewłaściwej dyspersji, co dyskwalifikuje detal z zastosowań konstrukcyjnych.
Nośnik polimerowy również odgrywa kluczową rolę w zachowaniu pożądanych parametrów mechanicznych. Jeśli wskaźnik płynięcia materiału bazowego dla pigmentu drastycznie różni się od właściwości tworzywa głównego, w gnieździe formy dochodzi do rozwarstwiania strugi stopu. Zjawisko to zaburza orientację długich łańcuchów polimerowych podczas krystalizacji, utrudniając równomierne wypełnianie cienkościennych geometrii.
Zmienność recyklatu oraz optymalizacja parametrów przetwórczych
Zastosowanie surowca z odzysku wnosi do procesu produkcyjnego ogromną zmienność lepkości, wilgotności oraz historii termicznej samego wsadu. Wahania wskaźnika płynięcia (MFR) pomiędzy kolejnymi partiami regranulatu wymuszają na operatorach wtryskarek nieustanną modyfikację profilu temperaturowego. Wilgoć wprowadzana przez niedosuszony materiał wtórny wywołuje zjawisko hydrolizy w cylindrze, co błyskawicznie skraca łańcuchy polimerowe. Zmieniony w ten sposób materiał traci swoją pierwotną elastyczność i wykazuje obniżoną temperaturę topnienia.
Suma tych powiązanych ze sobą czynników sprawia, że standardowy barwnik do tworzyw sztucznych wprowadzony do regranulatu generuje odmienny efekt wytrzymałościowy niż w surowcu w pełni pełnowartościowym. Stabilizacja całego procesu produkcyjnego wymaga precyzyjnego zarządzania temperaturą, siłą ścinania oraz łącznym czasem przebywania stopu w gorącym cylindrze.
Właściwie zaprojektowany profil temperaturowy uplastyczniania stanowi kompromis pomiędzy potrzebą dokładnego wymieszania a absolutną ochroną tworzywa przed degradacją. Podniesienie temperatury ułatwia rozprowadzenie substancji koloryzującej, ale generuje wysokie ryzyko uszkodzenia termicznego polimeru. Z kolei intensywne ścinanie na ślimaku skutecznie rozbija twarde aglomeraty, jednak powoduje wydzielanie się znacznego ciepła tarcia.
Odpowiedzią na opisane wyzwania technologiczne jest odejście od sypkich pigmentów na rzecz profesjonalnie przygotowanych granulatów. Zastosowanie zoptymalizowanych koncentratów pozwala precyzyjnie kontrolować dyspersję pigmentu oraz obciążenie całego procesu przetwórczego. Wstępnie zdyspergowane cząstki w dopasowanym nośniku eliminują problem pylenia i minimalizują ryzyko powstawania wtrąceń. W praktyce rynkowej firma GRANCOLOR projektuje własne układy barwiące w oparciu o wnikliwą analizę właściwości reologicznych materiałów wtórnych. Uwzględnienie fizyki przemiałów na etapie tworzenia samej receptury ułatwia utrzymanie rygorystycznych parametrów mechanicznych detali z recyklingu.
Koloru w przemyśle polimerowym nie traktuje się wyłącznie w kategoriach wizualnego wykończenia powierzchni. W wymagających recepturach z udziałem surowców wtórnych pigment staje się elementem funkcjonalnym, który bezpośrednio ingeruje w wytrzymałość na uderzenia, odporność na postępujące starzenie oraz stabilność wymiarową wyrobu. Przemyślany dobór parametrów przetwórczych i dedykowanych koncentratów ułatwia bezpieczne przetwarzanie niejednorodnych regranulatów bez postępującej degradacji właściwości fizycznych produktu końcowego.
Kategorie artykułów
Polecane artykuły
Pierwszy model wysyłek w sklepie na Allegro — jak uporządkować pakowanie, nadanie i śledzenie zamówień

Znaczenie różnorodności teł w kreatywnych projektach fotograficznych

Rozwiązania problemów z instalacją sterowników do grzejników elektrycznych
